1.Горячая штамповка + улучшение — максимальная прочность
Изготовление методом горячей объемной штамповки исключает внутренние дефекты (поры, раковины, микротрещины), обеспечивая механические свойства, значительно превосходящие литые аналоги.
Термическая обработка (улучшение) до твердости HB 260±20 и временного сопротивления σв ≥ 800 МПа гарантирует оптимальное сочетание высокой прочности и вязкости. Изделие способно длительно выдерживать циклические и ударные нагрузки в тысячи тонн, полностью исключая риск разрушения.
2.Микронная точность обработки для работы под высокими нагрузками
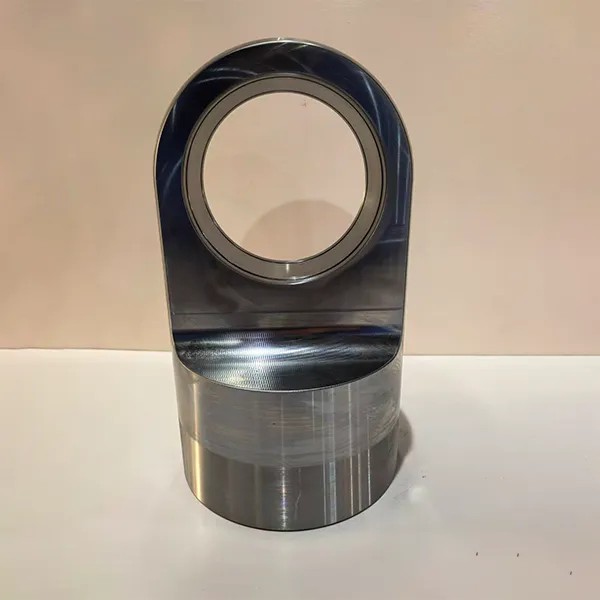
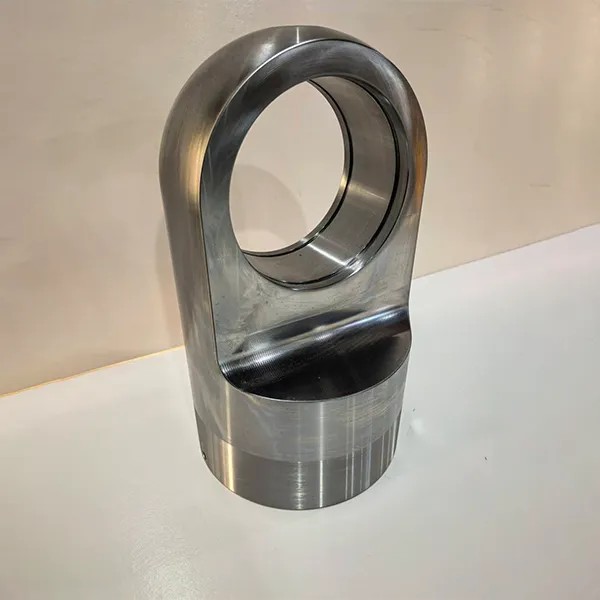
Соосность отверстия проушины под палец ≤ 0,02 мм, цилиндричность ≤ 0,015 мм, шероховатость поверхности отверстия Ra 0,8 мкм. Это обеспечивает точное сопряжение с пальцем (минимальный зазор), исключая неравномерный износ и контактную коррозию.
Плоскостность присоединительной поверхности ≤ 0,03 мм гарантирует плотное прилегание при сварном или резьбовом соединении с гильзой цилиндра, обеспечивая передачу рабочего усилия без потерь.
Оптимизированная геометрия галтельных переходов от цилиндрической части к проушине снижает концентрацию напряжений, существенно продлевая срок службы изделия.
3.Двойная защита: износостойкость и коррозионная стойкость для экстремальных условий
По требованию заказчика отверстие проушины может подвергаться поверхностной закалке ТВЧ (твердость до HRC 58) или оснащаться антифрикционной втулкой, что повышает износостойкость в 3–5 раз.
Поверхность может быть обработана методом химического оксидирования (воронения) или гальванического покрытия (цинк-никель, толщина слоя ≥ 12 мкм), выдерживающего испытания в камере соляного тумана в течение 750 часов. Обеспечивается высокая стойкость к агрессивным средам и абразивному износу в условиях морских ветроустановок, горнодобывающих предприятий, а также полная работоспособность при температурах до -60°C.
4.Стандартизация и гибкость изготовления — удобство монтажа
Конструкция строго соответствует требованиям ISO, что обеспечивает прямую совместимость со стандартными типоразмерами гидроцилиндров.
Возможно изготовление по чертежам заказчика: различные исполнения проушины, удлиненный хвостовик, наличие масляных каналов для удовлетворения специфических требований ветроэнергетики и строительной техники. Доступны два варианта соединения: резьбовое или сварное, что упрощает монтаж и обслуживание.